
ظرفیتسنجی تولید و مونتاژ؛ شش مثال عملی برای اندازهگیری توان واقعی کارخانه
بسیاری از تولیدکنندگان کوچک و حتی برخی مجموعههای در حال رشد، تصویر دقیقی از ظرفیت واقعی تولید خود ندارند. معمولاً یک تخمین تجربی از میزان خروجی روزانه یا ماهانه ارائه میشود، اما این برآوردها اغلب بر پایه حدس، تجربه فردی یا شرایط ایدهآل شکل گرفتهاند و نمیتوانند مبنای قابل اعتمادی برای تصمیمگیریهای کلیدی کسبوکار باشند.
در محیط رقابتی امروز، ظرفیت تولید تنها یک عدد در گزارشهای فنی نیست؛ بلکه یکی از مهمترین شاخصهای مدیریتی برای برنامهریزی فروش، سرمایهگذاری، توسعه خطوط تولید، کنترل هزینهها و تعهدات تحویل به مشتریان محسوب میشود. تصمیمهایی مانند پذیرش سفارش جدید، خرید تجهیزات، افزایش نیروی انسانی یا توسعه فضای تولید، زمانی دقیق و کمریسک خواهند بود که بر اساس دادههای واقعی ظرفیت انجام شوند.
ظرفیتسنجی تولید و مونتاژ فرآیندی است که به سازمان کمک میکند حداکثر توان عملیاتی خود را با توجه به منابع موجود، شامل نیروی انسانی، ماشینآلات، زمان کاری، مواد اولیه و محدودیتهای فرآیندی، اندازهگیری و تحلیل کند.
به زبان ساده، ظرفیت تولید عبارت است از بیشترین مقدار محصولی که یک مجموعه میتواند در یک بازه زمانی مشخص، با منابع و شرایط عملیاتی موجود، تولید کند. اما ظرفیت واقعی همیشه برابر با ظرفیت اسمی تجهیزات نیست؛ عواملی مانند توقفات تولید، زمان تنظیم ماشینآلات، ضایعات، کمبود مواد، مهارت اپراتورها و بهرهوری فرآیندها میتوانند فاصله قابلتوجهی بین توان تئوری و خروجی واقعی ایجاد کنند.
شناخت دقیق ظرفیت تولید به کسبوکارها امکان میدهد:
- برنامه تولید واقعبینانهتری تدوین کنند؛
- زمان تحویل سفارشها را دقیقتر تعیین کنند؛
- گلوگاههای فرآیند را شناسایی و برطرف کنند؛
- هزینههای تولید را بهتر کنترل کنند؛
- برای توسعه یا سرمایهگذاریهای آینده تصمیمهای مطمئنتری بگیرند.
در این مقاله، با شش مثال عملی و کاربردی از ظرفیتسنجی تولید و مونتاژ آشنا خواهید شد تا بتوانید روش محاسبه ظرفیت واقعی، شناسایی محدودیتها و تبدیل دادههای تولید به تصمیمهای مدیریتی بهتر را در عمل مشاهده کنید.
| ظرفیت تولید (Capacity) ظرفیت تولید یا Capacity، حداکثر میزان خروجی قابل دستیابی یک سازمان در تولید محصول یا ارائه خدمات، طی یک بازه زمانی مشخص و با استفاده از منابع موجود است. این منابع شامل ماشینآلات، نیروی انسانی، تجهیزات، فضای تولید، مواد اولیه و زمان در دسترس میشوند. ظرفیت تولید نشان میدهد یک مجموعه تا چه اندازه توانایی پاسخگویی به تقاضای بازار را دارد و یکی از مهمترین شاخصها برای برنامهریزی تولید، کنترل هزینهها، مدیریت سفارشها و تصمیمگیریهای توسعهای محسوب میشود. البته باید توجه داشت که ظرفیت اسمی تجهیزات همیشه برابر با ظرفیت واقعی تولید نیست. در عمل، عواملی مانند توقفات دستگاه، زمان تنظیم و آمادهسازی، تعمیرات، کمبود مواد اولیه، خطاهای انسانی و کاهش بهرهوری میتوانند باعث شوند خروجی واقعی کمتر از ظرفیت تئوری باشد. |
انواع ظرفیت تولید (Capacity)
در مدیریت تولید، ظرفیت فقط یک عدد ثابت نیست و بسته به شرایط عملیاتی، چند نوع ظرفیت تعریف میشود:
۱. ظرفیت اسمی یا طراحی (Design Capacity)
حداکثر ظرفیتی است که یک ماشین، خط تولید یا کارخانه طبق طراحی سازنده میتواند تولید کند، بدون در نظر گرفتن محدودیتهای واقعی.
مثال:
یک دستگاه CNC طبق مشخصات فنی میتواند روزانه ۱۰۰ قطعه تولید کند. این عدد ظرفیت اسمی دستگاه است.
۲. ظرفیت مؤثر یا قابل دستیابی (Effective Capacity)
ظرفیتی است که پس از در نظر گرفتن شرایط واقعی مانند زمان تعمیرات، تنظیم دستگاه، استراحت کارکنان و توقفات برنامهریزیشده قابل دستیابی است.
مثال:
همان دستگاه CNC به جای ۱۰۰ قطعه، به دلیل زمان تنظیم و سرویس، در شرایط واقعی ۸۰ قطعه در روز تولید میکند. این ظرفیت مؤثر است.
۳. ظرفیت واقعی یا عملیاتی (Actual Capacity)
مقدار تولیدی است که واقعاً در یک دوره زمانی مشخص اتفاق افتاده است.
مثال:
اگر در یک روز به دلیل کمبود مواد اولیه فقط ۷۰ قطعه تولید شود، ظرفیت واقعی آن روز ۷۰ قطعه خواهد بود.
۴. ظرفیت پیک یا حداکثری (Peak Capacity)
بالاترین میزان تولیدی است که یک مجموعه میتواند برای مدت کوتاه و معمولاً با افزایش فشار کاری، اضافهکاری یا استفاده حداکثری از منابع به آن برسد.
مثال:
یک خط تولید معمولاً روزانه ۱۰۰۰ محصول تولید میکند، اما در زمان افزایش سفارشها با اضافهکاری میتواند به ۱۳۰۰ محصول برسد.
۵. ظرفیت بلااستفاده (Unused Capacity)
بخشی از توان تولیدی است که به دلیل کاهش سفارش، توقف خط یا مدیریت نامناسب مورد استفاده قرار نمیگیرد.
مثال:
اگر کارخانه توان تولید ۱۰ هزار قطعه در ماه را داشته باشد اما فقط ۷ هزار قطعه تولید کند، ظرفیت بلااستفاده ۳ هزار قطعه است.
خلاصه :
ظرفیت اسمی نشاندهنده توان تئوری تجهیزات است، ظرفیت مؤثر توان قابل برنامهریزی است، و ظرفیت واقعی نشان میدهد در عمل چه میزان تولید انجام شده است. در تصمیمگیریهای تولید، معمولاً ظرفیت مؤثر و واقعی مهمترین شاخصها هستند.
| جهت خرید کتاب کلیک کنید | رونمایی از کتاب |
  |   |
مثال اول: محاسبه ظرفیت واقعی تولید با روش مطالعه کار (Work Study)
برای محاسبه ظرفیت واقعی، ابتدا از زمانسنجی عملیات شروع میکنیم و با در نظر گرفتن عملکرد واقعی اپراتور، توقفات و محدودیتهای خط، به ظرفیت قابل دستیابی میرسیم.
گام ۱: محاسبه زمان در دسترس تولید
ابتدا مشخص میکنیم ماشین یا ایستگاه کاری در روز چند دقیقه واقعاً امکان تولید دارد.
فرمول:
زمان در دسترس = تعداد ماشین × ساعت کاری خالص روزانه
ساعت کاری خالص یعنی زمان کاری پس از کسر توقفات برنامهریزیشده مانند استراحت، ناهار و جلسات.
گام ۲: محاسبه زمان استاندارد تولید یک محصول
زمان استاندارد، زمان واقعی مورد نیاز برای تولید یک واحد محصول در شرایط عادی است.
فرمول:
زمان استاندارد = زمان مشاهدهشده × ضریب عملکرد + زمان مجاز (خستگی، تأخیرات و استراحت)
گام ۳: محاسبه ظرفیت تولید روزانه
فرمول:
ظرفیت تولید = زمان در دسترس ÷ زمان استاندارد یک محصول
مثال عملی
فرض کنید یک ایستگاه مونتاژ روزانه ۸ ساعت کار میکند. پس از کسر زمان استراحت و توقفات برنامهریزیشده، زمان خالص تولید برابر با ۴۲۰ دقیقه است.
در زمانسنجی مشخص شده است که مونتاژ هر محصول به طور متوسط ۵ دقیقه زمان نیاز دارد. با اعمال ضریب عملکرد و زمان مجاز، زمان استاندارد هر محصول ۶ دقیقه محاسبه شده است.
بنابراین:
ظرفیت تولید روزانه = ۴۲۰ ÷ ۶ = ۷۰ عدد
یعنی این ایستگاه در شرایط واقعی توان تولید حدود ۷۰ محصول در روز را دارد.
اگر سفارش روزانه ۸۰ عدد باشد، مشخص میشود که خط تولید با کمبود ظرفیت یا نیاز به بهبود فرآیند مواجه است.
| «تفاوت اصلی ظرفیتسنجی دقیق با یک تخمین ساده این است که در این روش، ظرفیت بر اساس زمان واقعی کار، سرعت واقعی اپراتور و محدودیتهای عملیاتی خط محاسبه میشود، نه صرفاً بر اساس توان اسمی ماشینآلات.» |
مثال دوم: محاسبه ظرفیت تولید روزانه یک خط تولید
برای محاسبه ظرفیت تولید، ابتدا باید بدانیم تجهیزات تولیدی در یک روز چه میزان زمان در اختیار دارند، سپس این زمان را بر زمان استاندارد تولید یک محصول تقسیم کنیم.
مثال عملی
فرض کنید شرکت تولیدی «پوینت» قصد دارد ظرفیت تولید خودکار آبی را محاسبه کند.
اطلاعات تولید:
- تعداد دستگاههای فعال: ۲۰ دستگاه
- ساعات کاری روزانه هر دستگاه: ۱۶ ساعت
- زمان استاندارد تولید هر خودکار: ۲ ساعت
مرحله ۱: محاسبه زمان در دسترس ماشینآلات
زمان در دسترس = تعداد دستگاه × ساعات کاری
۲۰ × ۱۶ = ۳۲۰ ساعت-دستگاه
یعنی این کارخانه در هر روز مجموعاً ۳۲۰ ساعت ظرفیت کاری ماشینآلات در اختیار دارد.
مرحله ۲: محاسبه ظرفیت تولید روزانه
ظرفیت تولید = زمان در دسترس ÷ زمان استاندارد تولید یک محصول
۳۲۰ ÷ ۲ = ۱۶۰ عدد
بنابراین ظرفیت تولید این خط برابر است با:
۱۶۰ خودکار آبی در روز
نتیجه مدیریتی
این محاسبه نشان میدهد که با شرایط فعلی، این خط تولید توانایی تولید ۱۶۰ عدد محصول در روز را دارد. اگر میزان سفارش مشتری بیشتر از این مقدار باشد، کارخانه باید عواملی مانند افزایش شیفت کاری، کاهش زمان تولید، اضافه کردن تجهیزات یا بهبود فرآیند را بررسی کند.
نکته: در محاسبات حرفهای، معمولاً ظرفیت واقعی با در نظر گرفتن توقفات، خرابی دستگاه، زمان تنظیم، ضریب عملکرد اپراتور و راندمان خط (OEE) محاسبه میشود تا عدد به شرایط واقعی کارخانه نزدیکتر باشد.
مثال سوم :محاسبه ظرفیت مورد نیاز برای سبد محصولات (Multi-Product Capacity)
در محیطهای واقعی تولید، کارخانهها معمولاً تنها یک محصول تولید نمیکنند و با ترکیبی از سفارشهای مختلف روبهرو هستند. در این شرایط، هدف اصلی محاسبه بار کاری مورد نیاز (Workload) و مقایسه آن با ظرفیت واقعی موجود است.
فرض کنید یک کارخانه تولید تجهیزات صنعتی، همزمان دو سفارش دریافت کرده است:
سفارش اول:
- ۴۰ عدد ولو معمولی
- زمان استاندارد تولید هر ولو: ۸ ساعت
سفارش دوم:
- ۸۰ عدد ولو با بدنه کربنی
- زمان استاندارد تولید هر ولو: ۱۰ ساعت
مرحله ۱: محاسبه بار کاری مورد نیاز (Workload)
فرمول:
کل زمان مورد نیاز = (تعداد محصول × زمان استاندارد هر محصول) + (تعداد محصول × زمان استاندارد هر محصول)
محاسبه:
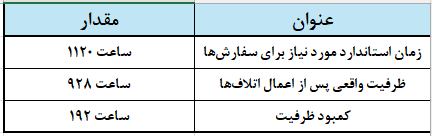
(۴۰ × ۸) + (۸۰ × ۱۰) = ۳۲۰ + ۸۰۰ = ۱۱۲۰ ساعت
بنابراین برای تکمیل این دو سفارش، کارخانه به:
۱۱۲۰ ساعت-دستگاه ظرفیت تولید استاندارد نیاز دارد.
مرحله ۲: تبدیل ظرفیت تئوری به ظرفیت واقعی
در محاسبات صنعتی، همیشه تمام زمان در اختیار ماشینآلات به تولید مفید تبدیل نمیشود. عواملی مانند خرابی دستگاه، تنظیمات، کاهش سرعت، توقفات کوتاه و تولید ضایعات باعث کاهش ظرفیت واقعی میشوند.
برای نزدیک شدن به شرایط واقعی، از ضرایب مشابه شاخص OEE استفاده میکنیم.
۱. ضریب دسترسپذیری (Availability)
فرض کنید ۱۰٪ از زمان به دلیل تعمیرات، خرابی و تنظیمات از دست میرود:
۱۱۲۰ × ۹۰٪ = ۱۰۰۸ ساعت
۲. ضریب عملکرد (Performance)
فرض کنید ۵٪ کاهش سرعت و توقفات جزئی باعث کاهش بهرهوری میشود:
۱۰۰۸ × ۹۵٪ = ۹۵۷ ساعت
۳. ضریب کیفیت (Quality)
فرض کنید ۳٪ از تولیدات نیاز به دوبارهکاری یا اصلاح دارند:
۹۵۷ × ۹۷٪ = ۹۲۸ ساعت
نتیجه نهایی
نتیجه مدیریتی:
این کارخانه برای انجام کامل سفارشها با ظرفیت فعلی، حدود ۱۹۲ ساعت کسری ظرفیت دارد. بنابراین باید قبل از پذیرش سفارش، راهکارهایی مانند افزایش شیفت کاری، کاهش زمان تولید، بهبود بهرهوری تجهیزات یا حذف گلوگاههای تولید را بررسی کند.
نکته: در ظرفیتسنجی حرفهای، ابتدا بار کاری سفارشها محاسبه میشود، سپس ظرفیت واقعی خط با درنظر گرفتن OEE و محدودیتهای عملیاتی با آن مقایسه میگردد. این مقایسه مشخص میکند آیا کارخانه توان انجام سفارش را دارد یا نیاز به افزایش ظرفیت دارد.
| تحلیل مهندسی صنایع: این محاسبه نشان میدهد که اگر برنامهریزی تولید بر مبنای ۱۱۲۰ ساعت ظرفیت تئوری انجام شود، در پایان دوره احتمال ایجاد ۱۹۲ ساعت کسری ظرفیت وجود خواهد داشت؛ یعنی حدود ۱۷٪ اختلاف بین ظرفیت اسمی و ظرفیت واقعی قابل دستیابی. برای جلوگیری از این فاصله، برنامهریزی تولید باید بر اساس ظرفیت واقعی خط انجام شود، نه صرفاً زمان تئوری. به این معنا که از ابتدا باید ضرایب بهرهوری و اتلافهای تولید (مانند خرابی، توقفات، کاهش سرعت و ضایعات) در محاسبات لحاظ شوند و ظرفیت قابل اتکا حدود ۹۲۸ ساعت مفید تولیدی در نظر گرفته شود. در نتیجه، مدیر تولید میتواند قبل از پذیرش سفارش یا تعیین زمان تحویل، تصمیم دقیقتری بگیرد؛ مانند افزایش شیفت کاری، بهبود فرآیند، کاهش توقفات یا تأمین ظرفیت اضافی. |
مقاله ارزیابی کار و زمان و شیوه محاسبات بیکاری ها و خرابی ها (کلیک کنید)
مثال چهارم : محاسبه دسترسپذیری ماشینآلات (Availability)
مسئله: اگر یک ماشین در یک شیفت کاری ۸ ساعته، ۱۲۰ دقیقه خرابی و ۲۰ دقیقه زمان تنظیم (Setup) داشته باشد، چه درصدی از زمان برنامهریزیشده واقعاً برای تولید در دسترس بوده است؟
فرمول: دسترسپذیری = ۱ - (زمان توقفات ÷ زمان در دسترس)
محاسبه:
۱. زمان در دسترس:
۸ ساعت × ۶۰ دقیقه = ۴۸۰ دقیقه
۲. مجموع زمان توقف:
۱۲۰ دقیقه خرابی + ۲۰ دقیقه تنظیم = ۱۴۰ دقیقه
۳. زمان واقعی قابل استفاده:
۴۸۰ - ۱۴۰ = ۳۴۰ دقیقه
۴. محاسبه دسترسپذیری:
۳۴۰ ÷ ۴۸۰ = ۷۰.۸٪
نتیجه: دستگاه در این شیفت کاری دارای ۷۰.۸٪ دسترسپذیری است؛ یعنی حدود ۲۹.۲٪ از زمان تولید به دلیل خرابی و تنظیمات از دست رفته است.
| نکته مهندسی: اگر بخواهیم «راندمان کلی تجهیزات» یا OEE را محاسبه کنیم، علاوه بر دسترسپذیری باید دو عامل دیگر نیز اضافه شوند: OEE = دسترسپذیری × عملکرد × کیفیت |
مثال پنجم: محاسبه تعداد ماشینآلات مورد نیاز برای دستیابی به تیراژ تولید
مسئله: یک کارخانه تولید قطعات پلاستیکی قصد دارد روزانه ۹۰۰ عدد قطعه تولید کند. زمان استاندارد تولید هر قطعه روی دستگاه تزریق پلاستیک ۳ دقیقه است.
کارخانه در یک شیفت ۸ ساعته فعالیت میکند، اما با توجه به توقفات، تنظیمات دستگاه، استراحت اپراتور و کاهش سرعت تولید، راندمان واقعی هر دستگاه ۷۵٪ در نظر گرفته شده است.
سؤال: برای تولید این تیراژ، چند دستگاه نیاز است؟
فرمول:
تعداد ماشین مورد نیاز =
(زمان استاندارد تولید هر قطعه × تعداد مورد نیاز تولید) ÷ ظرفیت مفید یک دستگاه
مرحله ۱: محاسبه بار کاری مورد نیاز
زمان کل مورد نیاز برای تولید سفارش:
۹۰۰ × ۳ = ۲۷۰۰ دقیقه
یعنی برای تولید ۹۰۰ قطعه، در مجموع ۲۷۰۰ دقیقه زمان ماشین نیاز است.
مرحله ۲: محاسبه ظرفیت مفید یک دستگاه
زمان کاری یک دستگاه در یک شیفت:
۸ × ۶۰ = ۴۸۰ دقیقه
با اعمال راندمان ۷۵٪:
۴۸۰ × ۰.۷۵ = ۳۶۰ دقیقه
بنابراین هر دستگاه در شرایط واقعی میتواند روزانه حدود ۳۶۰ دقیقه تولید مفید داشته باشد.
مرحله ۳: محاسبه تعداد دستگاه مورد نیاز
۲۷۰۰ ÷ ۳۶۰ = ۷.۵ دستگاه
از آنجا که امکان استفاده از نیم دستگاه وجود ندارد، عدد باید به سمت بالا گرد شود:
تعداد دستگاه مورد نیاز = ۸ دستگاه
تحلیل مهندسی صنایع:
اگر کارخانه فقط ۷ دستگاه نصب کند:
۷ × ۳۶۰ = ۲۵۲۰ دقیقه ظرفیت روزانه
اما نیاز تولید:
۲۷۰۰ دقیقه
بنابراین کارخانه روزانه ۱۸۰ دقیقه کمبود ظرفیت خواهد داشت و قادر به تحویل کامل سفارش نخواهد بود.
با داشتن ۸ دستگاه:
۸ × ۳۶۰ = ۲۸۸۰ دقیقه ظرفیت مفید
ظرفیت ایجادشده کمی بیشتر از نیاز است و این فضای اضافی برای مقابله با نوسانات تولید، افزایش سفارشها یا توقفات پیشبینینشده مفید خواهد بود.
نکته آموزشی برای دانشجویان:
در محاسبات مهندسی صنایع، عدد بهدستآمده از فرمول همیشه به معنای تعداد نهایی ماشین نیست. پس از محاسبه باید محدودیتهای عملیاتی، امکان ایجاد گلوگاه، تغییرات تقاضا و ریسک توقفات بررسی شود. به همین دلیل، در برنامهریزی تولید معمولاً تعداد ماشینآلات به عدد صحیح بزرگتر (Round Up) تبدیل میشود.
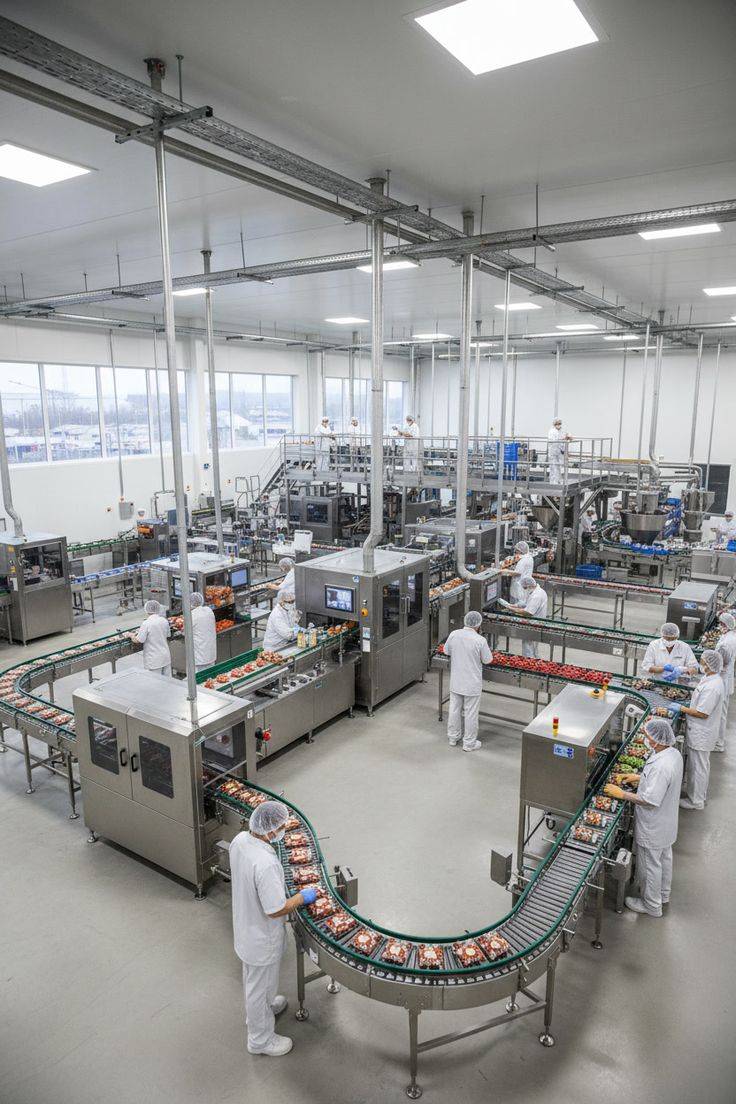
ظرفیتسنجی خط مونتاژ چیست و چگونه انجام میشود؟
آموزش گامبهگام ظرفیتسنجی، زمانسنجی و شناسایی گلوگاه خط تولید
ظرفیتسنجی یکی از موضوعات مهم در مهندسی صنایع و مدیریت تولید است؛ اما در عمل، وقتی قرار است برای اولین بار ظرفیت یک خط مونتاژ را اندازهگیری کنیم، ممکن است با سؤالهای زیادی مواجه شویم:
از کجا شروع کنیم؟
چه چیزهایی را باید اندازه بگیریم؟
زمانسنجی را چگونه انجام دهیم؟
ظرفیت هر ایستگاه را چگونه محاسبه کنیم؟
چطور بفهمیم گلوگاه خط کجاست؟
و در نهایت، چطور ظرفیت واقعی کل خط را به دست بیاوریم؟
---
مدیریت کارخانه میخواهد بداند:
- ظرفیت فعلی خط چقدر است؟
- در هر شیفت چند محصول میتوان تولید کرد؟
- کدام ایستگاه گلوگاه خط است؟
- آیا نیروی انسانی بین ایستگاهها بهدرستی توزیع شده است؟
- اگر بخواهیم ظرفیت تولید را افزایش دهیم، بهتر است از کجا شروع کنیم؟
در این مقاله قصد داریم این فرآیند را با یک مثال ساده و کاملاً عملی، مرحلهبهمرحله بررسی کنیم.
طرح مسله: فرض کنید از شما خواستهاند ظرفیت یک خط مونتاژ را مشخص کنید، اما نمیدانید از کجا شروع کنید.
1. اول خط را بشناسید
قبل از هر محاسبهای، یک دور کامل خط را ببینید و مشخص کنید:
- خط چند ایستگاه دارد؟
- در هر ایستگاه چه کاری انجام میشود؟
- چند نفر در هر ایستگاه کار میکنند؟
- ترتیب انجام عملیات چگونه است؟
یک نقشه خیلی ساده از مسیر تولید بکشید:
ایستگاه 1 ← ایستگاه 2 ← ایستگاه 3 ← ایستگاه 4
--------------------------------------------------------------
2. زمان هر ایستگاه را اندازه بگیرید
حالا سراغ زمانسنجی بروید.
مثلاً زمان متوسط انجام کار در هر ایستگاه را به دست آوردهاید:
ایستگاه| زمان انجام کار
1| 75 ثانیه
2| 90 ثانیه
3| 120 ثانیه
4| 80 ثانیه
بهتر است هر عملیات را چندین بار اندازهگیری کنید و میانگین بگیرید؛ نه اینکه فقط یک بار زمان بگیرید.
----------------------------------------------------------------
3. زمان مفید شیفت را مشخص کنید
فرض کنید شیفت 8 ساعت است:
8 × 60 = 480 دقیقه
اما همه این 480 دقیقه صرف تولید نمیشود.
مثلاً اگر مجموع استراحت، جلسات، آمادهسازی و توقفات برنامهریزیشده 60 دقیقه باشد:
480 - 60 = 420 دقیقه زمان مفید
-----------------------------------------------------------------
4. ظرفیت هر ایستگاه را حساب کنید
حالا زمان مفید را بر زمان انجام کار تقسیم کنید.
420 دقیقه = 25,200 ثانیه
بنابراین:
- ایستگاه 1: 25,200 ÷ 75 = 336 قطعه
- ایستگاه 2: 25,200 ÷ 90 = 280 قطعه
- ایستگاه 3: 25,200 ÷ 120 = 210 قطعه
- ایستگاه 4: 25,200 ÷ 80 = 315 قطعه
--------------------------------------------------------------
5. گلوگاه را پیدا کنید
اینجا یک نکته خیلی مهم وجود دارد:
ظرفیت خط، جمع ظرفیت ایستگاهها نیست.
کمترین ظرفیت مربوط به ایستگاه 3 است:
210 قطعه در شیفت
پس فعلاً ایستگاه 3 گلوگاه خط است و ظرفیت خط نیز تقریباً 210 قطعه در شیفت خواهد بود.
--------------------------------------------------------------
6. حالا بپرسید: چرا این ایستگاه گلوگاه است؟
اینجاست که کار مهندس صنایع شروع میشود.
بررسی کنید آیا میتوان:
- بخشی از کار این ایستگاه را به ایستگاه دیگری منتقل کرد؟
- یک نیروی کمکی اضافه کرد؟
- روش انجام کار را بهبود داد؟
- ابزار یا فیکسچر را اصلاح کرد؟
- زمانهای انتظار و جابهجایی را حذف کرد؟
- توقفات و خرابیها را کاهش داد؟
مثلاً اگر بتوانیم 30 ثانیه از کار ایستگاه 3 را به ایستگاه 4 منتقل کنیم:
زمان ایستگاه 3 از 120 به 90 ثانیه کاهش پیدا میکند.
یعنی بدون خرید دستگاه جدید، ظرفیت خط میتواند افزایش پیدا کند.
--------------------------------------------------------------
7. ظرفیت تئوریک را با ظرفیت واقعی اشتباه نگیریم
عدد 210 قطعه، یک ظرفیت محاسباتی است.
در عمل ممکن است خط به دلیل:
- خرابی
- کمبود مواد
- ضایعات
- تعویض مدل
- تنظیمات
- غیبت نیروی انسانی
- توقفات مختلف
کمتر از این مقدار تولید کند.
بنابراین در پایان باید ظرفیت تئوریک، ظرفیت عملی و تولید واقعی را از هم تفکیک کنیم.
--------------------------------------------------------------
خلاصه کل کار
اگر بخواهیم کل ظرفیتسنجی را در چند کلمه خلاصه کنیم:
شناخت خط → زمانسنجی → محاسبه ظرفیت ایستگاهها → پیدا کردن گلوگاه → بررسی بالانس خط → محاسبه ظرفیت واقعی → ارائه راهکار افزایش ظرفیت
پس هدف ظرفیتسنجی فقط این نیست که بگوییم:
««ظرفیت خط 210 قطعه است.»»
بلکه باید بتوانیم بگوییم:
««ظرفیت فعلی خط 210 قطعه در شیفت است، گلوگاه ایستگاه 3 است و با اصلاح این ایستگاه میتوان ظرفیت خط را افزایش داد.»»
این دقیقاً همان جایی است که ظرفیتسنجی از یک محاسبه ساده به یک ابزار تصمیمگیری برای بهبود تولید تبدیل میشود.
کلیپ 25 دقیقه ای آموزش ظرفیت سنجی تولید (کلیک کنید)
**********************************************************************************
مرتضی بهمنی خالق کتاب مدیریت تولید به شیوه تویوتا
مدیر تولید در سال های 91 الی 97 در شرکت بین المللی IDC Group
پژوهشگر و مشاور سازمان های صنعتی از سال 97 تاکنون
مدرس دانشگاه و مدرس شرکت های ملی نفت ایران، گاز خوزستان، فولاد خوزستان و...
برای حرفه ای و متخصص شدن در صنعت تولید (برنامه ریزی تولید-کنترل تولید-مدیریت تولید- آنالیز و تحلیل سیستم های تولیدی) محتویات پکیج مستر تولید MR.Tolid را مشاهده و در صورت نیاز تهیه بفرمایید. |
این مقاله بخشی از آموزش مستر تولید به شیوه تویوتا بوده است.
لینک پکیج آموزشی MR.Tolid به شیوه تویوتا
لینک خرید کتاب مدیریت تولید به شیوه تویوتا (با نگاهی به شرکت های ایرانی)- کلیک کنید


انتشار مطلب با ذکر نام سایت و آدرس سایت www.Bahmaniie.ir بلامانع است.
دیدگاههای بازدیدکنندگان
مرسی بابت ارائه مطالب ارزنده و یکتا
1347 روز پیش ارسال پاسخسپاس اقای مهندس بهمنی
1347 روز پیش ارسال پاسخعالی بود
1347 روز پیش ارسال پاسخهیچ فایلی از نمونه برنامه زمانبندی کنترل هزینه منابع برنامه ریزی وکنترل پروژه تولید و ساخت و مونتاژ اسکلت فلزی در کارخانه تولید اسکلت فلزی در هیچ جا وجود نداره جالبه با اینکه این کارخانجات پروژه محور هستن و تا با پروژه ای و یا شرکتی (بصورت پروژه) قرارداد نبندند تولید و ساخت نمیکنند اما هیچ نمونه فایلی از برنامه ریزی ساخت و تولید اسکلت فلزی در هیچ جا وجود نداره اگه داشتید برام ارسال کنید لطفا هزینه اش هم پرداخت میکنم ممنون و سپاس محمودی 09121751983 09213651983
1239 روز پیش ارسال پاسخسلام
1235 روز پیش ارسال پاسخبستگی به پروژه هایی داره که کار کردید در دوره مستر پراجکت (Master project) شرکت کنید و به اطلاعات دسترسی پیدا کنید من جمله همین فایلی که میخواید.
آقای بهمنی عزیز با سلام و عرض ادب خدمت جنابعالی
1079 روز پیش ارسال پاسخماچطور میتوانیم نیازسنجی لیفتراک برای خطوط تولید را انجام دهیم .بر فرض مثال برای سالن های تولید در خودروسازی میخواهیم لیفتراک سفارشگذاری کنیم بر چه مبنایی با این کار را انجام داد.
سلام لیفتراک ها ساعت کارکرد دارد به جای کیلومتر شمار
674 روز پیش ارسال پاسخنفر ساعت ماشین رو راحت به صورت سر انگشتی حساب کنید ،منهای شارژبرق،منهای،ضریب در دسترس،منهای استراحت نیرو ونهار،زمان سنجی حرکت لیفتراک حداکثر ۵ کیلومتر با راننده ماهر ،در تمام شیفتها،طراحی زیر پالتی شیبدار... جهت افزایش اثر بخشی و استفاده لیفتراک در زمان نهار با اپراتور چرخشی،استفاده از لاستیک تو پر و...به اثر بخشی کمک می کند.
سلام وقت بخیر خسته نباشید
904 روز پیش ارسال پاسخمیخواستم شناسنامه فرایند واحد مهندسی تولید را ارسال نمایید .
باتشکر
با سلام
873 روز پیش ارسال پاسخاحیانا اشتباه نیست این محاسبه؟
وقتی ظرفیت تولید یک ماشین 2.5 قطعه در روز باشد و ما نیاز به 100 قطعه در روز داشته باشیم، آیا تعداد ماشین مورد نیاز 40 دستگاه نیست؟
سلام
871 روز پیش ارسال پاسخمجددا بررسی و مطالعه کنید